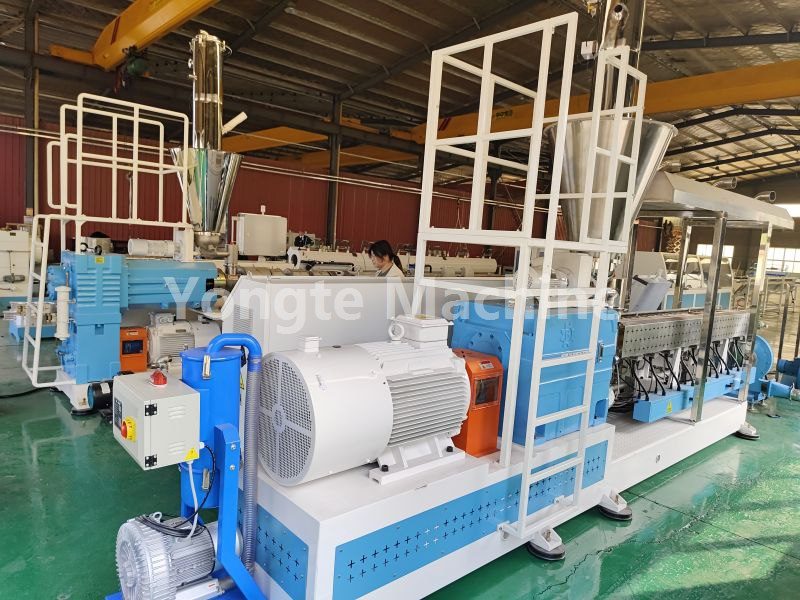
Oorzaken van plotselinge breuk van de schroef tijdens het gebruik van de WPC-granulatorextruder
Oorzaken van plotselinge breuk van de schroef tijdens het gebruik van de WPC-granulatorextruder
Oorzaken van plotselinge breuk tijdens bedrijf van het parallelle blok met dubbele schroefdraad (compressieblok/transportblok)
Yongte WPC granulatie-extruder is uitgerust met een parallelle dubbelschroefsextruder, waarbij de schroeven bestaan uit een centrale as en modulaire schroefdraadblokken. De geselecteerde blokmaterialen met schroefdraad zijn WR4 of WR7, die uitstekende slijtvastheid en corrosieweerstand bieden; dienovereenkomstig vertonen de schroeven een uitstekende duurzaamheid onder deze bedrijfsomstandigheden. Tijdens de productie worden de van schroefdraad voorziene blokken echter voortdurend onderworpen aan gecombineerde schuif-, druk- en wrijvingsspanningen. Als er zich een abnormaliteit voordoet in deze processen, kan dit leiden tot een plotselinge breuk in de blokken met schroefdraad, wat direct tot stilstand van de productielijn leidt en aanzienlijke verliezen door stilstand en onderhoudskosten voor de onderneming tot gevolg heeft. In de volgende paragrafen worden systematisch de mogelijke oorzaken van plotselinge breukfouten in de van schroefdraad voorziene blokken van parallelle dubbelschroefsextruders geanalyseerd.
De breuk van parallelle dubbelschroefscomponenten met WPC-granulatorextruder vertegenwoordigt een brosse breukmodus; het wordt zelden veroorzaakt door één enkele factor, zoals onmiddellijke overbelasting, maar is eerder het gevolg van de gecombineerde effecten van materiaaldefecten, spanningsconcentratie en operationele schokbelastingen. Deze oorzaken kunnen in vier hoofdcategorieën worden ingedeeld: het materiaal zelf, bewerkings- en assemblageprocessen, productie- en bedrijfsomstandigheden en storingen in de apparatuur.
Verschillen: Breuk betreft meestal gefragmenteerde stukken met een broos breukoppervlak en geen significante plastische vervorming; slijtage manifesteert zich als geleidelijk dunner worden; torsiefalen wordt meestal veroorzaakt door het overschrijden van de toegestane koppellimiet voor de schroef.

1. Materiaal- en warmtebehandelingsdefecten
1. Warmtebehandeling mislukt
De genitreerde laag is te dik, wat resulteert in een hoge brosheid; het basismateriaal is niet voldoende getemperd, waardoor er interne spanningen achterblijven; bij blootstelling aan bedrijfswarmte komen deze spanningen vrij, wat leidt tot directe breuk;
Afschrikscheur: Tijdens het afschrikproces werden microscheuren gegenereerd; Deze scheuren werden niet ontdekt tijdens de fabrieksinspectie, maar verspreidden zich tijdens bedrijf, wat onmiddellijk tot een breuk leidde.
2. Insluitingen, porositeit of holtes van grondstoffen: Interne insluitingen of krimpholtes in gesmede of gegoten onderdelen vormen inherente defecten. Onder normale bedrijfsomstandigheden concentreert de spanning zich op deze defectlocaties; elke fluctuatie kan ervoor zorgen dat deze defecten onmiddellijk scheuren.
3. Onjuiste materiaalkeuze: er werd ten onrechte een formulering met een hoog vulmiddel (glasvezel, calciumcarbonaat, roet) gebruikt bij gewoon genitreerd staal; op heetwerkstaal zonder molybdeen werd een formulering met een hoge corrosieweerstand aangebracht, wat resulteerde in erosie van het substraat en de vorming van microscheurtjes.
Yongte WPC granulatie-extruder is uitgerust met een schroef en vat van hoge kwaliteit, zodat deze niet beschadigd raakt door materiaal- en warmtebehandelingsdefecten. ons schroefmateriaal is WR4, WR4 is een hoogwaardig slijtvast legeringsmateriaal, voornamelijk gebruikt bij de productie van belangrijke componenten van industriële apparatuur, vooral in dubbelschroefsextruders, mengcomponenten en andere gebieden. Bovendien kan WR4 de oppervlakte-eigenschappen verder versterken door oppervlaktenitreren of wolfraamcarbide-sproeiproces om een slijtvaste laag te vormen met een dikte van 0,1 ~ 0,3 mm, met een hardheid tot HV1200 ~ 1500, die geschikt is voor de verwerking van grondstoffen die vulstoffen met hoge hardheid bevatten (zoals kwartspoeder en metaalpoeder).

2. Mechanische assemblage en structurele spanningsanalyse
1. Overmatige axiale voorspanning: het schroefdraadblok is vastgezet met een borgmoer; als de voorspanning te hoog is ingesteld, wordt het blok met schroefdraad onderworpen aan een continu hoge statische druk; bij verwarming wordt het thermische uitzettingseffect bovenop deze toestand gelegd, waardoor de interne drukspanning de breuklimiet van het materiaal overschrijdt.
De axiale speling tussen de dubbele schroeven is van cruciaal belang: als de speling te klein is, zullen de schroeven door de hitte uitzetten, waardoor de eindvlakken van de van schroefdraad voorziene blokken samendrukken en breken.
2. Spanningsconcentratie spiebaan/binnengat: De scherpe hoeken of te kleine randen van de spiebaan in het binnengat vormen spanningsconcentratiepunten; een te strakke sleutelpassing kan microscheurtjes in de spiebaan veroorzaken, die zich vervolgens blijven voortplanten.
3. Het pasvlak met schroefdraad is oneffen of bevat vreemde voorwerpen; het eindoppervlak kan bramen, ijzerspanen of materiaalresten bevatten; na montage vindt lokaal puntcontact plaats op het eindoppervlak, waardoor tijdens bedrijf een plaatselijke hoge druk ontstaat, wat kan leiden tot scheuren op de contactpunten.
4. Slechte uitlijning van de schroeven (onrondheid tussen de twee schroeven); slijtage aan de koppeling of het lagerhuis; overmatige coaxialiteitsafwijking tussen de twee parallelle schroeven; de blokken met schroefdraad worden onderworpen aan periodieke afwisselende buigspanning, wat leidt tot vermoeidheidsbreuken.
3. Impact op de bedrijfsconditie van het proces (onmiddellijke belasting die breuk veroorzaakt)
1. Koude start / door materiaalblokkering veroorzaakte harde start: Terwijl het materiaal in de loop afkoelt en stolt, wordt de schroef met kracht gestart, wat resulteert in een onmiddellijk koppel dat het nominale koppel ver overschrijdt; dit genereert een enorme impactbelasting waardoor het schroefblok direct breekt – het meest voorkomende ongevalsscenario dat zich ter plaatse voordoet.
2. Vreemde voorwerpen die de loop binnendringen (bijvoorbeeld harde metalen voorwerpen); moeren, pakkingen, schroefspanen of metalen gereedschappen die in de trechter vallen en vast komen te zitten tussen het blok met schroefdraad en de loop, waardoor een tijdelijke drukimpact ontstaat.
3. Lokale oververhitting en plotselinge veranderingen in thermische stress: de lokale temperatuur stijgt scherp en daalt vervolgens snel; deze afwisselende thermische cycli veroorzaken scheuren door thermische schokken; vooral bij genitreerde componenten is hun thermische schokbestendigheid slecht.
4. Overmatige materiaalvulling of plotselinge drukveranderingen, een scherpe toename van de voedingssnelheid of een geblokkeerde uitlaatpoort kunnen ervoor zorgen dat de kopdruk onmiddellijk stijgt, waardoor het blok met schroefdraad wordt blootgesteld aan aanzienlijke omtreks- en axiale krachten.
4. Ophoping van schade door vermoeidheid (reeds bestaande verborgen scheuren, plotseling ontstaan)
Het onderdeel met schroefdraad wordt gedurende een langere periode onderworpen aan afwisselend koppel en wisselende spanning, waardoor microscheurtjes op het oppervlak zich geleidelijk voortplanten; deze beschadigingen zijn met het blote oog niet zichtbaar. Wanneer de scheuren echter een kritieke omvang bereiken, verspreiden ze zich plotseling zonder voorafgaande waarschuwing, waardoor de schijn ontstaat dat ze ‘plotseling falen’.
Snelle inspectiemethode ter plaatse (visuele inspectie van het breukoppervlak)
· Het breukoppervlak vertoont oude scheuren en een schaalachtig patroon: vermoeiingsbreuk (als gevolg van langdurige wisselende spanning, niet van onmiddellijke impact).
· Vlakke en heldere dwarsdoorsneden met brosse korrels: door warmtebehandeling veroorzaakte brosheid/scheurvorming in de genitreerde laag
· Het breukoppervlak vertoont drukvervorming en metaalkrassen; door een vreemd voorwerp veroorzaakte fractuur.
· De breuk vindt zijn oorsprong op de locatie van de spiebaan in het binnenste gat: spanningsconcentratie in de spiebaan
Overeenkomstige preventieve maatregelen
1. Inspectie van materiaalinkoop: voer niet-destructieve tests en hardheidstests uit op smeedstukken; materiaalkwalificatierapporten verifiëren; controleer de diepte van de nitreerlaag voor genitreerde componenten om de vorming van broze nitreerde lagen te voorkomen.
2. Montage: Controleer de axiale voorspanning strikt en controleer de coaxialiteit van de schroef; maak het eindoppervlak grondig schoon en rond de randen van de treden af.
3. Bedieningsprocedure: Start de koelmachine niet met geweld; zorg ervoor dat het geblokkeerde materiaal voldoende wordt verwarmd om het te laten smelten voordat u de omvormer in gebruik neemt; installeer een trechtermagneet voor het verwijderen van ijzer.
4. Dagelijkse inspectie: controleer de schommelingen in het koppel en de kopdruk van de hoofdeenheid; voer regelmatig inspecties uit van de druklagers om axiale verplaatsing te voorkomen.

Gerelateerd nieuws
- Hoeveel mallen zijn er nodig voor één set deurkozijnen?
- Geïntegreerd anti-brugtoevoersysteem voor de extrusie van gerecycleerd plastic
- Yongte Rubber Foam Microporeuze kwelpijpproductielijn met succes in gebruik genomen voor Indiase klant
- Voordelen van rubberen Soaker-irrigatiebuizen versus traditionele irrigatiebuizen
- Kan Yongte turnkey projectservice leveren voor WPC-terrasplanken?
- 200x50 mm gerecycleerde massief plastic houtmachine met succes getest
Laat een bericht achter
Nieuwe Producten


Nieuwsaanbevelingen