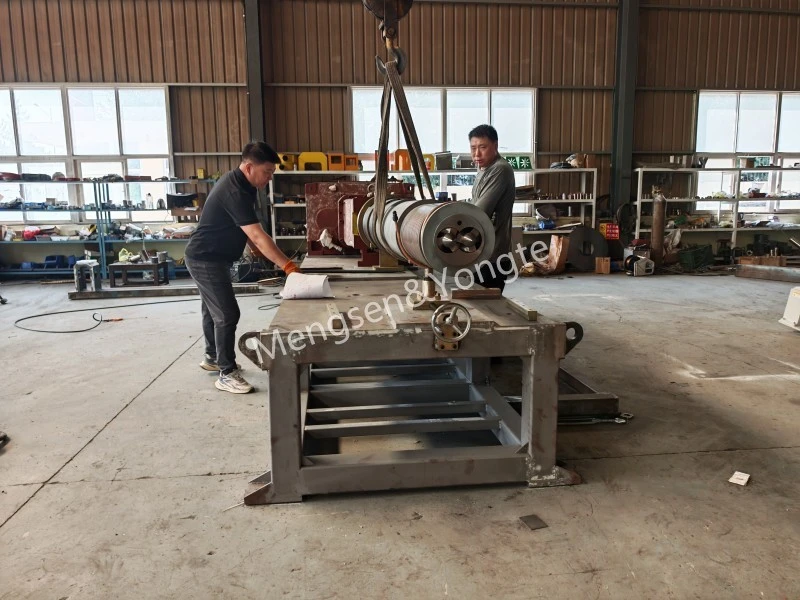
Demontage en montage Parallelle dubbele schroef voor WPC-pelletiseermachine
SH75 Parallel Gids voor demontage en montage met dubbele schroef
Als tijdens de werking van de WPC-pelletiseermachine onderhoud nodig is vanwege slijtage aan de schroef- en cilinderconstructie, moet de gebruiker deze componenten demonteren en opnieuw monteren. De demontage- en montageprocedures voor de SH75 modulaire platte dubbelschroefsmachine moeten worden uitgevoerd in strikte overeenstemming met de voorgeschreven bedieningsprocedures; al het personeel dat bij deze werkzaamheden betrokken is, moet zich vooraf vertrouwd maken met de bedieningsspecificaties en passende beschermende maatregelen nemen om veiligheidsongevallen of schade aan apparatuur als gevolg van onjuiste bediening te voorkomen. De demontage- en montagehandleiding voor de platte dubbelschroefsmachine, geleverd door het technische team van Yongte, is uitsluitend bedoeld als referentie voor operators.
Van toepassing op: Yongte WPC Pelletiseren SH75 parallelle dubbelschroefsextruder – Bouwblok-stijl parallelle dubbelschroefscomponenten met schroefdraad (transportblokken, kneedblokken, knipblokken). Deze componenten moeten in paren worden bediend, waarbij de linker- en rechterschroeven op de juiste manier zijn gefaseerd om de juiste faserelatie tussen de twee schroeven tijdens de montage te garanderen, waardoor interferentie van componenten of abnormale werking van de apparatuur veroorzaakt door faseafwijking wordt voorkomen.
Voordat u met enige bediening begint, moet de LOTO-procedure (Lockout/Tagout) strikt worden gevolgd: alle stroombronnen moeten worden losgekoppeld en er moet worden bevestigd dat de apparatuur volledig is uitgeschakeld om persoonlijk letsel of schade aan de apparatuur veroorzaakt door onbedoeld opstarten te voorkomen.

1, Voorbereiding
1. Gereedschappen en verbruiksartikelen
· Speciaal gereedschap voor het verwijderen van schroeven, hydraulische trekinrichting/pers, koperen staaf, koperen schop, koperdraadborstel, houten hamer (rechtstreeks slaan met een stalen hamer op het werkoppervlak met schroefdraad is verboden)
· Momentsleutel, inbussleutel, hittebestendig antikleefvet (molybdeendisulfide hogetemperatuursmeervet), markeerstift, hittebestendige handschoenen, schoon houten blok / rubberen pad
· Reinigingsmiddel, perslucht, veiligheidsbril
2. Uitschakeling vóór gebruik (voordat de schroef uit de cilinder wordt teruggetrokken)
1. Voordat u de machine buiten werking stelt, moet u deze grondig reinigen met het reinigingsmiddel en proberen al het materiaal uit de tank te laten lopen.
2. Afkoelen tot een veilige temperatuur; sluit de stroom af, plaats een waarschuwingsbord en sluit de ruimte af; schakel verwarmings-, toevoer- en vacuümsystemen uit.
3. Verwijder de matrijs van de machinekop, de plaat met meerdere gaten, de verwarmingsspiraal, het thermokoppel, de vacuümafdekplaat en de voedingspoort.
4. Draai de gesegmenteerde flensbouten op de schroefcilinder los; bereid u voor op het verwijderen van de gehele dubbele schroefconstructie.
2, Volledige schroefopname (voorbewerking)
1. Koppel de uitgaande koppeling van de reductiekast los; markeer de fase van de linker- en rechterschroeven en de spline (dit is van cruciaal belang om te voorkomen dat een onjuiste installatiefase componenten beschadigt).
2. Bediening / hydraulisch armatuur: synchroniseer horizontaal het terugtrekken van twee schroeven; Zorg ervoor dat beide schroeven parallel in elkaar blijven zitten – trek ze niet met kracht aan één kant.
3. Plaats het op een houten blok; houd de schroef zo opgehangen dat deze niet in direct contact komt met de grond, waardoor het schroefdraadprofiel beschadigd zou kunnen raken.
4. Maak materialen schoon terwijl ze nog heet zijn: gebruik een koperen schep en koperen borstel om carbiden te verwijderen; als het materiaal vast komt te zitten tussen het blok met schroefdraad en de doorn, breng dan plaatselijke, gelijkmatige verwarming aan om het materiaal zachter te maken voordat u het demonteert; het is ten strengste verboden om het onderdeel bloot te stellen aan sterke plaatselijke verhitting.

3. Demontageprocedure van het blok met schroefdraad (onderdeel) (demonteer opeenvolgend vanaf de machinekop naar het uiteinde van de reductiekast)
Volgorde: Voorste borgmoer → Radiale borgring → Elke set onderdelen met schroefdraad
1. Draai de voorste borgmoer los (deze heeft meestal een interne schroefdraad – draai de draadrichting niet om); Verwijder vervolgens de borgmoer, de drukring en de positioneringsring.
2. Verwijder de blokken met schroefdraad groep voor groep en verwijder vervolgens de gepaarde A/B-schroefcomponenten uit dezelfde positie; markeer elke groep componenten met een markeerstift – geef het positienummer + zijkant (voor/achter) + schroefrichting (links/rechts) aan; maak een foto om het montagevolgordediagram te documenteren.
3. Blok met schroefdraad vast op de doorn: Gebruik een hydraulische pers in combinatie met gespecialiseerd gereedschap voor axiaal persen, met behulp van een koperen staaf; het is ten strengste verboden om het oppervlak met schroefdraad onder een hoek te slaan of los te wrikken; Het is ook ten strengste verboden om het werkoppervlak van het onderdeel rechtstreeks te verwarmen met behulp van een autogeenbrander.
4. Na volledige demontage: maak de spiebaan van de kernpen, de buitendiameter van de kernpen en de interne spiegroef van het onderdeel schoon; verwijder eventuele opgehoopte koolstofafzettingen of verhard materiaal; inspecteer de spiebaan op slijtage, scheuren of chippen.
5. Componentinspectie: Controleer op slijtage van schroefdraadprofielen en aangrijpoppervlakken, evenals op putjes of scheuren; onderdelen met overmatige slijtage moeten onmiddellijk worden gesloopt; slijpen of repareren is verboden; dergelijke componenten mogen niet opnieuw in de machine worden geladen.

4. Blokmontage met schroefdraad (monteer in omgekeerde volgorde volgens de originele tekeningen of markeringen, vanaf het versnellingsbakuiteinde naar het uiteinde van de machinekop)
1. Reinig de spiebaan van de kern en de interne spiebaan van het onderdeel; breng een dunne laag hittebestendig antikleefvet aan (breng geen dikke laag aan om de opbouw van verkoold materiaal tijdens de productie te voorkomen).
2. Monteer de schroefdraadblokken opeenvolgend volgens de markeringsvolgorde; installeer ze in paren en zorg ervoor dat de aangrijpingsfasen van de A- en B-schroeven op één lijn liggen; Zorg ervoor dat de eindvlakken van de componenten strak tegen elkaar worden gedrukt, zonder speling, en dat de spie volledig op zijn plaats zit.
Het transportblok, het kneedblok en het knipblok hebben een gespecificeerde oriëntatie en mogen niet in de omgekeerde richting worden geïnstalleerd; de draairichting en hoek van het kneedblok moeten strikt voldoen aan de procestekeningen.
Voor elke geïnstalleerde set draait u de twee schroeven handmatig aan om een soepele inschakeling te garanderen, zonder vastlopen of schrapen.
3. Installeer de positioneringsring en de drukring in volgorde en draai vervolgens de borgmoer aan de voorkant vast.
4. Draai de borgmoer vast met het voorgeschreven aanhaalmoment (75 Nm; houd doorgaans rekening met het door de fabrikant aanbevolen aanhaalmoment; pas diagonaal voorspannen toe in 2-3 afzonderlijke stappen – draai hem niet allemaal in één keer vast).
5. Nadat de montage is voltooid, stelt u de twee schroeven handmatig af: zorg voor een soepele, continue rotatie zonder vastlopen of abnormale kloppende geluiden; er mag geen metaalwrijving zijn tussen de twee schroeven.
6. Verificatie: Vergelijk met de originele montagefoto's om de volgorde, oriëntatie en hoeveelheid van de componenten te verifiëren.

5. Schroef de hermontage van de loop vast
1. Maak de binnenkant van het vat grondig schoon; zorg ervoor dat de bus vrij is van verkoold materiaal en inspecteer de bus op slijtage.
2. De twee schroeven blijven met constante fase in elkaar grijpen; wanneer de loop horizontaal synchroon wordt ingedrukt, wordt de weerstand onmiddellijk gedetecteerd en mag de machine niet onder overmatige kracht worden bediend.
3. Monteer de achterkoppeling, lijn deze uit met de eerder gemarkeerde splinefase en zet de verbindingshuls en positioneringspen vast.
4. Plaats de vatflenzen voor elke sectie terug en draai de flensbouten diagonaal vast.
5. Restauratie verwarmingsspiraal, thermokoppel, vacuümpoort, voedingsgedeelte, matrijs van de machinekop

6, Testruninspectie
1. Herstel alle bedradingsverbindingen, schakel de LOTO uit, draai de as handmatig een paar slagen op lage snelheid en controleer of er geen abnormale wrijvingsgeluiden zijn.
2. Voer een onbelaste joggingtest bij lage snelheid uit, waarbij u de stroom en trillingen controleert; als er geen afwijkingen worden gedetecteerd, verhoog dan de temperatuur; nadat de temperatuur is gestegen, voert u nog een draaitafeltest uit voor herinspectie (aangezien apparatuur de neiging kan hebben vast te lopen als gevolg van thermische uitzetting).
3. Voer een proefproductie uit met invoer op lage snelheid; monitor koppel- en drukschommelingen; bevestigen geen afwijkingen.

7. Belangrijkste risico's en contra-indicaties (75 dubbele hoogfrequente foutpunten)
1. ❌ Het is verboden om met een stalen hamer op het werkoppervlak van het blok met schroefdraad te slaan; Als u dit wel doet, kan dit leiden tot afbrokkeling van de randen of verlies van de legeringslaag, met onmiddellijke sloop tot gevolg.
2. ❌ Verkeerde fase-installatie die leidt tot geforceerde rotatie van de motor: direct loskoppelen van het klemblok of krassen op de loopbus.
3. ❌ Als vóór de montage koolstofafzettingen of ijzervijlsel aanwezig zijn op het eindoppervlak van het blok met schroefdraad → dit kan schade aan het oppervlak of vastlopen van het onderdeel veroorzaken, waardoor het onderdeel onmogelijk te verwijderen is tijdens de volgende demontagecyclus.
4. ❌ Te hoog of onvoldoende aanhaalmoment van de borgmoer: Bij onvoldoende aanhaalmoment kunnen onderdelen verschuiven of breken; Een te hoog aanhaalmoment kan ertoe leiden dat de moer tijdens het volgende demontageproces vastloopt.
5. ❌ Eenzijdig terugtrekken van de schroef veroorzaakt een verkeerde uitlijning tussen de twee schroeven en botsingen met componenten.
6. ✅ Maak foto's en markeer componenten tijdens de demontage – dit is vooral belangrijk voor assemblages die uit meerdere in elkaar grijpende blokken bestaan, omdat het heel gemakkelijk is om de volgorde of hoek verkeerd uit te lijnen, uitsluitend op basis van geheugen.
Gerelateerd nieuws
- Hoe kan ik het probleem met de verkeerde uitlijning van de WPC-deurstrip oplossen?
- Vormoptimalisatie voor afvalplastic houtmachine
- Oorzaken van plotselinge breuk van de schroef tijdens het gebruik van de WPC-granulatorextruder
- Yongte optimaliseert de productie van microporeuze permeabele buizen
- Innovatieve waterloze reinigingsoplossing zorgt voor een revolutie in de recycling van plastic folie
- Sccesvolle proefrun voor productielijn voor afval-PE-kunststofhout
Laat een bericht achter