
WPC-extrusiemachine Temperatuurinstelling
Extrusietemperatuurcurve voor PE hout-kunststofcomposiet (HDPE + houtpoeder)
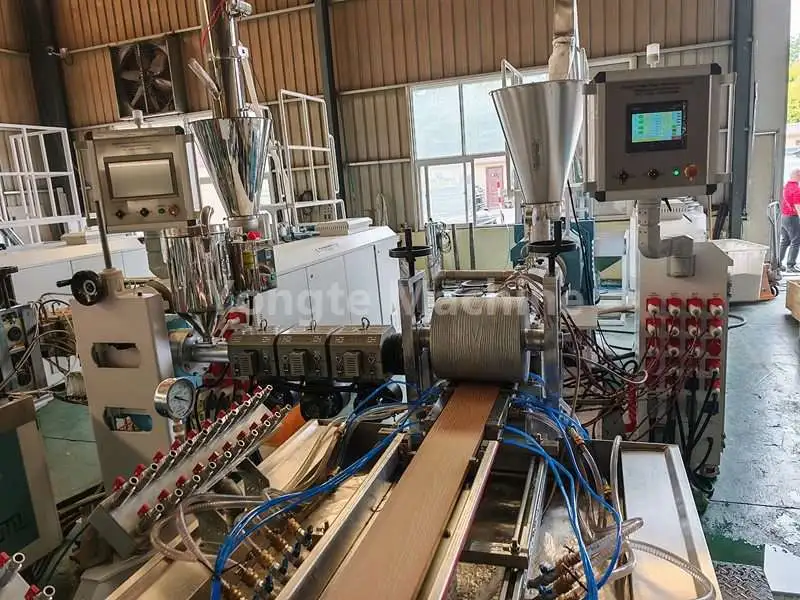
Toepasbare scenario's: PE- en houtpoedercomposietproductielijnen (platte dubbelschroefsgranulatie → conisch dubbelschroefs / enkelschroefs extrusiegieten); voor PE-hout-kunststofcomposieten zijn de voornaamste zorgen plaatselijke oververhitting, vochtgehalte en carbonisatie van het houtpoeder; daarom mag de maximale materiaaltemperatuur bij voorkeur niet hoger zijn dan 185 °C. In het tweefasige proces zorgt de parallelle granulatiefase met dubbele schroef voor een grondige menging, plastificering en vorming van uniforme korrels uit HDPE en houtpoeder; het daaropvolgende profielgieten wordt vervolgens uitgevoerd met behulp van een conische dubbelschroefs- of enkelschroefsextruder. Deze gesegmenteerde verwerkingsaanpak maakt onafhankelijke temperatuurcontrole in elke fase mogelijk, waardoor het risico op plaatselijke oververhitting wordt verminderd. PE-hout-kunststofcomposieten zijn zeer gevoelig voor verwerkingsomstandigheden; bijzondere aandacht moet worden besteed aan te hoge plaatselijke temperaturen in het vat of de matrijs, restvocht in de grondstoffen en carbonisatie van het houtpoeder bij hoge temperaturen. Dergelijke problemen kunnen leiden tot verkoolde plekken op het productoppervlak, verkleuring of zelfs verslechtering van de mechanische eigenschappen. Bijgevolg moet bij de daadwerkelijke productie de materiaaltemperatuur strikt worden gecontroleerd, waarbij de maximale temperatuur bij voorkeur niet hoger is dan 185 °C.
I. PE-WPC-extrusietemperatuurcurve (pelletiseerfase + profielvormingsfase)
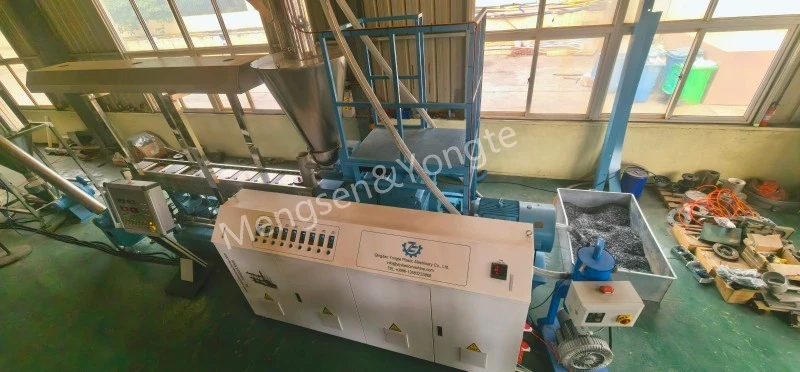
① Parallelle dubbele granulatie (PE-houtgranulatie, parallel dubbel in dezelfde richting)
Bij de daadwerkelijke productie moet de temperatuur nauwkeurig worden afgestemd op basis van grondstofparameters zoals het houtpoedergehalte, de maaswijdte en de HDPE-smeltstroomindex: hoe hoger de toevoegingsverhouding van houtpoeder, hoe groter de verwerkingsmoeilijkheden, waardoor een nauwere monitoring van de temperatuurstabiliteit in de weekmakerfase nodig is om plaatselijke warmteaccumulatie te voorkomen; wanneer de maaswijdte van het houtpoeder fijner is, neemt het specifieke oppervlak toe, waardoor carbonisatie waarschijnlijker wordt, wat een passende verlaging van het temperatuurbereik in de homogenisatiefase vereist. Bovendien moet de watervoorzieningscontrole in de fase van de vlakke dubbele granulatie worden geïmplementeerd vanaf de voorbehandelingsfase van de grondstoffen; bij het binnenkomen van het houtpoeder in de installatie moet het vochtgehalte ervan worden getest en als het meer dan 5% bedraagt, moet een droogbehandeling worden uitgevoerd; anders kan vocht dat het extrudervat binnendringt bij hoge temperaturen stoombellen genereren, wat de uniformiteit van de granulatie in gevaar zou kunnen brengen en zou kunnen leiden tot interne poriedefecten in de uiteindelijke geëxtrudeerde producten tijdens het daaropvolgende extrusiegieten.
Cilinderlengte vanaf de voedingspoort tot de kop, per °C
|
sector |
Zone 1 (toevoeging) |
Zone 2 |
Zone 3 |
Zone 4-6 |
Zone 7-8 |
Zone 9 |
Sterf hoofd |
|
instelling |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
belangrijkste punten:
· Zet het invoergedeelte niet te hoog om te voorkomen dat het houtpoeder voortijdig zacht wordt en aan de schroefstang blijft plakken, wat kan leiden tot brugvorming of verstrikking van de stang.
· Zones 3–5 vormen het primaire menggedeelte, waar de temperatuur geleidelijk wordt verhoogd;
· Laat de spuitmondkop iets zakken om de temperatuurstijging in de smeltafschuifzone te verminderen;
· De smelttemperatuur mag gedurende langere perioden niet hoger zijn dan 185 °C; anders zullen de houtvezels een snelle carbonisatie ondergaan, wat resulteert in het verschijnen van zwarte vlekken en een scherpe tabaksachtige geur.
② Vormmachine (conische dubbele schroef SJSZ of enkele schroef, voor het extruderen van terrasdelen/profielen met behulp van hout-kunststofpellets)
Conische dubbelschroefsextrudertemperatuurparametertabel
|
parametertype |
Laadsectie (Eenheid: °C) |
Compressiebereik (eenheid: °C) |
Afzuigsectie (eenheid: °C) |
Meetbereik (eenheid: °C) |
Koptemperatuur (eenheid: °C) |
Vormtemperatuur (eenheid: °C) |
Gemeten smelttemperatuur (eenheid: °C) |
|
Temperatuur instellen |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Temperatuurparametertabel voor extrusie met één schroef (gecoëxtrudeerde oppervlaktelaag / eenvoudig profiel)
|
Parametercategorie |
Laadsectie (Eenheid: °C) |
Compressiebereik (eenheid: °C) |
Meetbereik (eenheid: °C) |
Koptemperatuur (eenheid: °C) |
Vormtemperatuur (eenheid: °C) |
|
ingestelde waarde |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
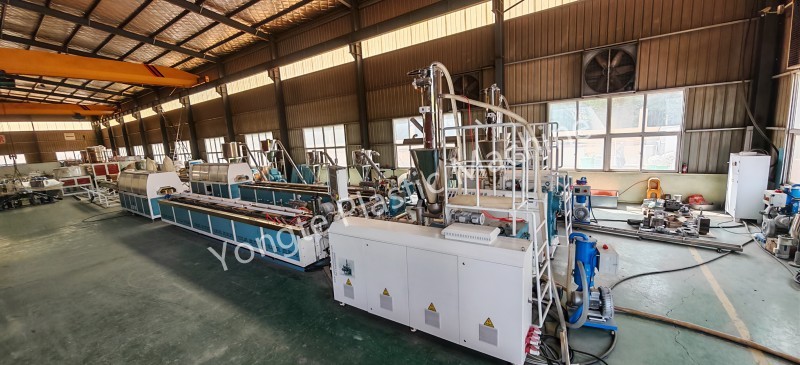
✅ Principes van temperatuurwerking
1. Het instellen van de temperatuur komt niet overeen met de werkelijke temperatuur van de smelt; het is essentieel om een smeltsonde te gebruiken om daadwerkelijke metingen van de smelttemperatuur uit te voeren. Vanwege de warmteontwikkeling veroorzaakt door het afschuiven van de schroef, overschrijdt de gemeten smelttemperatuur doorgaans de ingestelde temperatuur met 5–12 °C.
2. De temperatuur in het uitlaatgedeelte mag niet te hoog worden ingesteld. In dit gebied komen de geadsorbeerde waterdamp en vluchtige stoffen met een laag molecuulgewicht in het houtpoeder in grote hoeveelheden vrij; Als de temperatuur in deze zone buitensporig hoog is, kunnen de gassen mogelijk niet gestaag uit het gesmolten materiaal ontsnappen, wat gemakkelijk kan leiden tot schuimvorming van de smelt en thermische afbraak van het houtpoederoppervlak, wat resulteert in carbonisatie.
3. De matrijstemperatuur moet iets hoger zijn dan de temperatuur in het doseergedeelte om ervoor te zorgen dat het gesmolten materiaal voldoende vloeibaarheid behoudt bij het binnenkomen van de matrijsholte, waardoor een soepel vullen en vormen wordt vergemakkelijkt en de vorming van putdefecten op het productoppervlak wordt verminderd, veroorzaakt door onvoldoende vloeibaarheid; de matrijstemperatuur mag echter niet buitensporig hoog zijn, omdat een te hoge matrijstemperatuur de afkoelsnelheid van de oppervlaktelaag van het gesmolten materiaal zou verminderen, wat zou leiden tot materiaalhechting aan het matrijsoppervlak (vormkleven), en mogelijk zou resulteren in materiaalophoping en schroeiplekken in gebieden waar het materiaal gedurende langere perioden blijft.
Gerelateerd nieuws
- Voordelen van rubberen Soaker-irrigatiebuizen versus traditionele irrigatiebuizen
- Kan Yongte turnkey projectservice leveren voor WPC-terrasplanken?
- 200x50 mm gerecycleerde massief plastic houtmachine met succes getest
- Yongte WPC Kolommaakmachine met co-extrusie is met succes getest
- Hoe kan plasticfolieafval worden gebruikt voor de productie van hout-kunststofcomposietproducten (WPC)?
- Toepassing voor met rubber geschuimde waterdoorlatende buizen
Laat een bericht achter