watsapp
Email ons

Hoe het probleem van het schuimen van WPC-deurkozijnen oplossen?
Hoe het probleem van het schuimen van WPC-deurkozijnen oplossen?
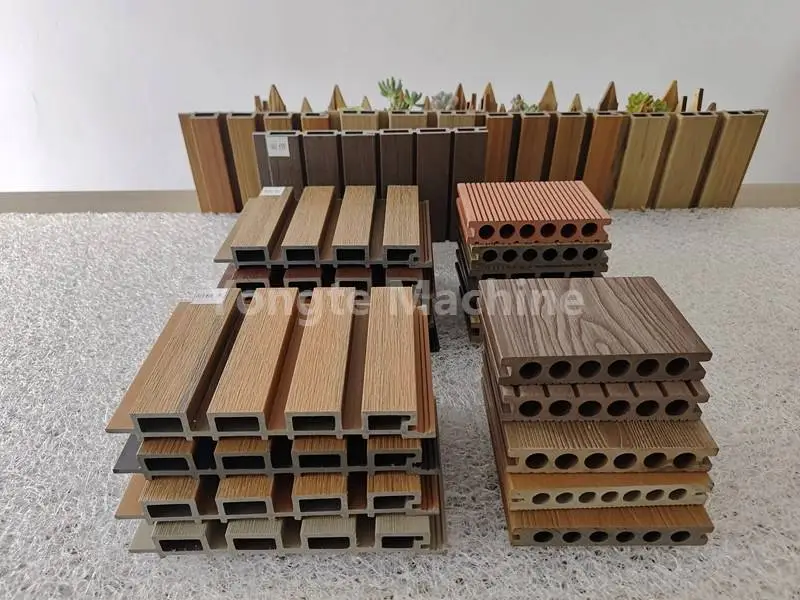
Tijdens de productie van deurkozijnen uit hout en kunststof worden veel fabrieken geconfronteerd met het probleem van een te hoge dichtheid in de kozijnen; zelfs als er voldoende schuimmiddel wordt gebruikt, schuimt het product niet goed en zet het niet goed uit.
Dit probleem kan direct leiden tot een stijging van de productkosten, ondermaatse mechanische eigenschappen of het niet voldoen aan de leveringseisen. Als gevolg hiervan kan veel productiepersoneel blindelings procesparameters aanpassen zonder ooit de hoofdoorzaak te identificeren. Hieronder schetsen we een uitgebreide aanpak voor het oplossen van problemen, in oplopende volgorde van complexiteit, zodat u snel de oorzaak van het probleem kunt achterhalen. Laten we beginnen met het meest eenvoudige aspect dat we moeten onderzoeken, namelijk de grondstoffen- en formuleringsfase, aangezien dit vaak de meest voorkomende oorzaak van dergelijke problemen is.
Prioritair oordeelsfenomeen:
① Het spuitgietdeel vertoont helemaal geen uitzetting → Onvoldoende ontleding van het schuimmiddel / Lage temperatuur / Onvoldoende smeltsterkte
② Er heeft zich al interne schuimvorming in de machinekop voorgedaan; bij het uitwerpen van de mal trekt het materiaal zich terug en schuimt niet → Voorschuimen (interne drukontlasting – meest voorkomende oorzaak)
I. Grondstoffen en receptuur
1. Schuimsysteem
· Onvoldoende dosering AC-schuimmiddel of ontbreken van een schuimactivator (bijvoorbeeld zinkoxide); onvoldoende activering of onvolledige ontleding van AC resulteert in het vrijkomen van gas. Aanpassen door 0,1–0,3 delen per toepassing toe te voegen; voeg niet te veel in één keer toe om het breken van de bellen of onderlinge verbinding te voorkomen.
· Onvoldoende schuimmiddel (smeltversterker): Als de smeltsterkte te laag is, kan het gas niet effectief worden opgevangen en ontsnapt het direct, wat resulteert in een gebrek aan goede schuimvorming. Verhoog de hoeveelheid schuimmiddel op passende wijze om ervoor te zorgen dat de celstructuur de druk kan weerstaan zonder te scheuren.
2. Onbalans in de smering (hoogfrequente oorzaak)
✅ Overmatig intern glijden (bijvoorbeeld door stearinezuur): Als de weekvorming te snel plaatsvindt, ontstaat er voortijdig schuimvorming in de machine en wordt de druk te vroeg vrijgegeven, waardoor verdere uitzetting na het uitwerpen van de mal wordt voorkomen; vermindert intern glijden.
✅ Overmatig uitwendig glijden (PE-was/OPE-was): de smeltviscositeit is te laag, waardoor een effectieve inkapseling van het schuimgas wordt verhinderd; verminder op passende wijze het externe glijden.
✅ Onvoldoende smering: slechte weekmaking, onvoldoende afbraak van het schuimmiddel, zwakke schuimwerking
3. Overmatig vulmiddelgehalte – wanneer de hoeveelheden houtpoeder, calciumcarbonaat of gerecycled materiaal te hoog zijn, kunnen stijve vulstoffen de hars verdringen, wat resulteert in een slechte smeltelasticiteit en voorkomt dat het gas uitzet. Het totale vulstofgehalte moet binnen een passend bereik worden gehouden; het gehalte aan gerecycled materiaal mag niet hoger zijn dan 30%. Het vochtgehalte van het houtpoeder moet ≤ 2% zijn. Overschrijding van deze limiet kan het schuimproces verstoren en tot holtedefecten leiden.
4. Onvoldoende stabilisatorgehalte / slechte kwaliteit: plaatselijke oververhitting of voortijdige afbraak van het schuimmiddel, waardoor er geen schuim ontstaat bij het lossen; selecteer een geschikt calcium-zink/loodzoutstabilisatiesysteem om een voldoende breed thermisch stabiliteitsvenster te garanderen.
II. Extrusieprocesparameterafstemming
1. Temperatuurprofiel (sleutel: voorkom voortijdige schuimvorming tijdens de voedingsfase; lijn de weekmakerfase uit met het AC-ontledingsvenster)
Referentie standaardbereik (PVC hout-kunststof deurkozijnen):
· Laadzone: 140–155°C (Lage temperatuur – voorkomt vroegtijdig schuimen)
· Plastificeer-/compressiefase: 165–175°C (het primaire ontledingsbereik voor AC)
· Meetbereik: 170–178°C
· Gecombineerde kern: enigszins verlaagde temperatuur (160–165°C) – voorkomt interne schuimvorming
· Matrijs: iets onder het achterste uiteinde van de loop geplaatst om voortijdige schuimvorming in de vormholte te voorkomen.
Foutopsporingsprincipe:
· Lage totale temperatuur → Onvolledige afbraak van schuimmiddel: Voer een proefrun uit met een temperatuurverhoging van +5°C tijdens de weekmakerfase.
· Hoge temperatuur aan de mengkern/ventilatorkop → Vroege interne drukontlasting en schuimvorming: Verlaag de temperatuur aan de ventilatorkop en mengkern.
2. Druk, rotatiesnelheid, voeding, tractie
1. Onvoldoende kopdruk: wanneer de druk onvoldoende is, voorkomt dit de vorming van een drukverschil tussen de voor- en achteroppervlakken van de matrijs, waardoor het moeilijk wordt voor bellen om te kiemen; overweeg om de rotatiesnelheid van de hoofdmachine enigszins te verhogen of de voedingssnelheid te verhogen om de smeltdruk te verhogen (vermijd deze te hoog in te stellen om oververhitting door afschuiving te voorkomen).
2. Overmatige machinesnelheid: Plotselinge stijging van de schuifwarmte leidt tot voortijdige schuimvorming; Lage machinesnelheid: Onvoldoende weekmaking resulteert in zwakke schuimvorming.
3. Overmatige reksnelheid: Het materiaal wordt met kracht uitgerekt voordat het volledig is geschuimd bij het verlaten van de mal, waardoor de celstructuur instort. → Verlaag de reksnelheid op passende wijze om het materiaal voldoende tijd te geven om vrij te schuimen.
4. Uitlaatvacuüm: als het vacuüm te hoog is, wordt het schuimgas direct verwijderd, waardoor een goede schuimvorming wordt voorkomen; verlaag op passende wijze het uitlaatvacuümniveau en verwijder eventueel opgehoopt materiaal of verstoppingen bij de uitlaatpoort.
III. Vorm- en vormsysteem
1. Als het ontwerp van het matrijsstroomkanaal ontoereikend is of de weerstand te laag is, kan de interne matrijsdruk niet worden vastgesteld; controleer in dergelijke gevallen de speling van de matrijslip en de smoorribben, en verhoog op passende wijze de interne matrijsweerstand om een stabiele smeltdruk tot stand te brengen.
2. De afstand tussen de matrijs en de vormmatrijs is te kort: het materiaal komt in de vorm- en afkoelfase voordat het volledig is opgeschuimd, waardoor de schuimvorming wordt onderdrukt – vergroot daarom het vrije schuimgedeelte enigszins.
3. Te hoog instelvacuüm of te hoge koelwatertemperatuur: Snel afkoelen en bevriezen van de smelt voorkomt poriegroei; verlaag het instelvacuüm en verhoog de watertemperatuur op passende wijze.
IV. Standaard stapsgewijs foutopsporingsproces (pas slechts één parameter tegelijk aan om probleemlokalisatie te vergemakkelijken)
1. Bemonsteringsobservatie: Bepaal of de materiaalstrook uitzetting vertoont op het moment dat deze de mal verlaat, of dat deze stijf en onveranderd tevoorschijn komt.
2. Verificatie van grondstoffen: vochtgehalte van houtpoeder, additiefverhouding in de formulering en toevoegingssnelheid van gerecycleerd materiaal
3. Fijnafstemming van de temperatuur: geef prioriteit aan het aanpassen van de temperaturen van het weekmakergedeelte en de mengkern.
4. Fijnafstemming van de smering: verminder de interne glijwrijving, verminder de externe glijwrijving matig
5. Verhoog de dosering van het schuimmiddel iets; overweeg dan een kleine extra toevoeging van het schuimmiddel + activator.
6. Zorg ervoor dat de snelheid van de hoofdmachine, de voedingssnelheid en de tractiesnelheid op elkaar zijn afgestemd om een stabiele kopdruk te behouden.
7. Pas het uitlaatvacuüm, het vormvacuüm en de afstand tussen de vormopening en de vormtafel aan.
Gerelateerd nieuws
- Voordelen van rubberen Soaker-irrigatiebuizen versus traditionele irrigatiebuizen
- Kan Yongte turnkey projectservice leveren voor WPC-terrasplanken?
- 200x50 mm gerecycleerde massief plastic houtmachine met succes getest
- Yongte WPC Kolommaakmachine met co-extrusie is met succes getest
- Hoe kan plasticfolieafval worden gebruikt voor de productie van hout-kunststofcomposietproducten (WPC)?
- WPC-extrusiemachine Temperatuurinstelling
Laat een bericht achter
Over ons
Neem contact met ons op
Yahui Village, ten westen van Hongkong Road, Jiaozhou City, provincie Shandong, China
Copyright © 2026 Qingdao Yongte Plastic Tech Co., Ltd. Alle rechten voorbehouden.