
Waarom we PE-buisextruder uitrusten met 33:1 L/D?
Voordelen van het gebruik van een extruder met een L/D-verhouding van 33:1 voor de productie van PE-waterleidingen
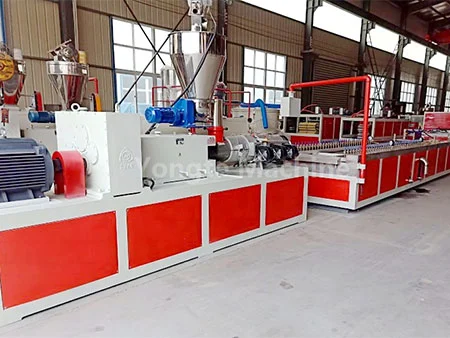
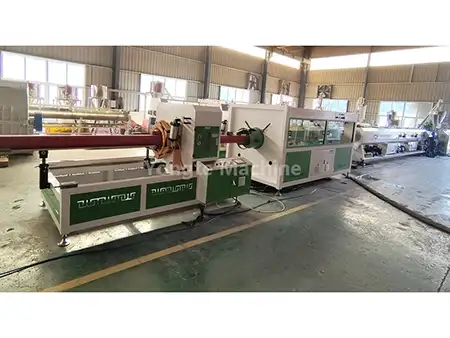
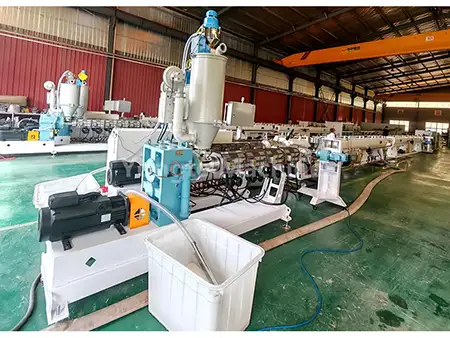
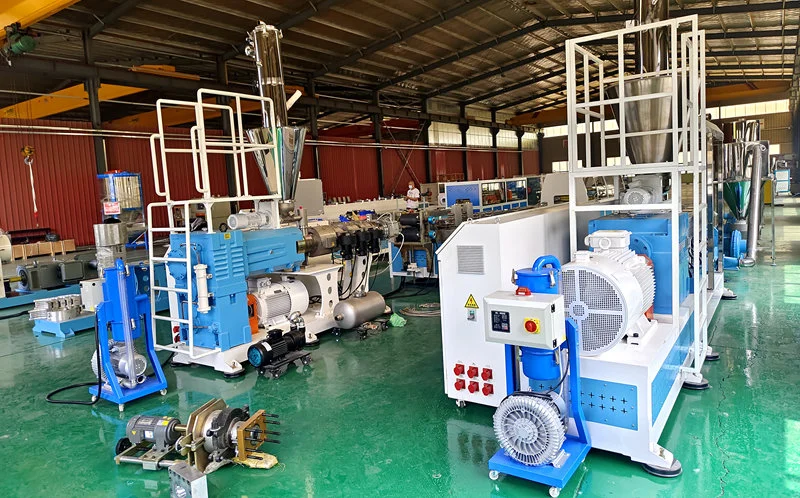
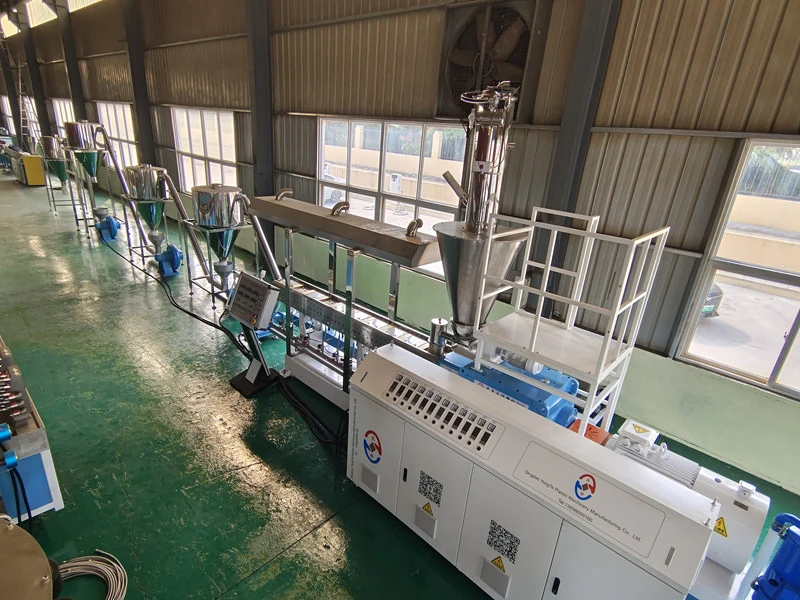
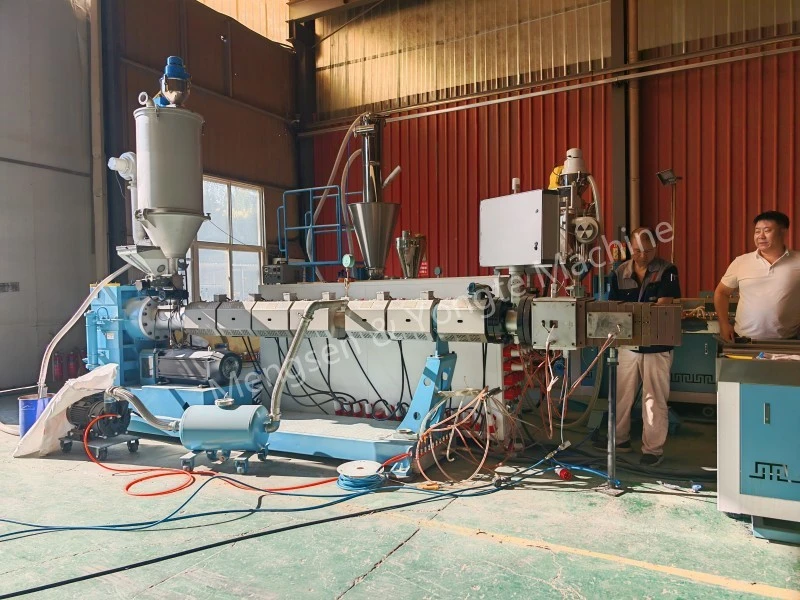
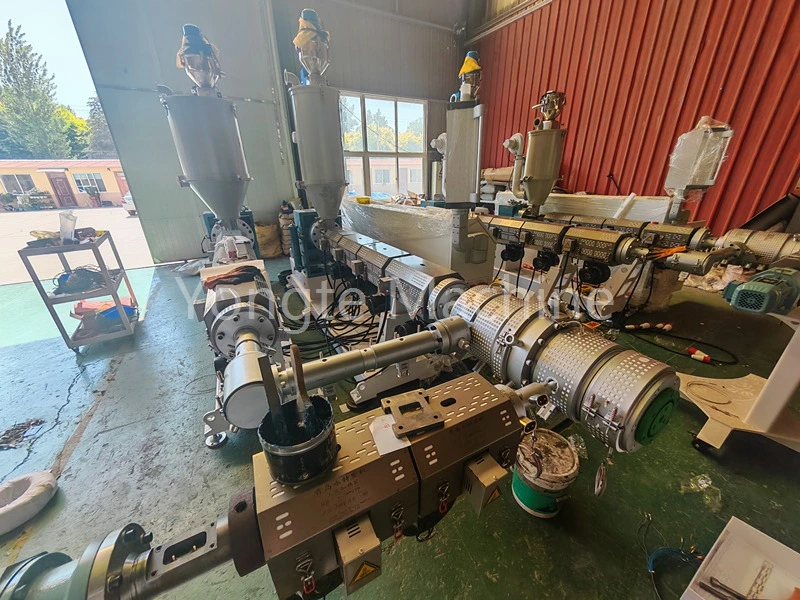
Ons bedrijf is gespecialiseerd in de productie van apparatuur voor de productie van PE-buizen. Om aan de vereisten van PE-buisextrusieprocessen te voldoen, hebben we een reeks extruders gelanceerd met een lengte-diameterverhouding van 33:1, waaronder de SJ65/33 16–63 mm PE-buisapparatuur, de SJ75/33 75–160 mm PE-buisproductielijn, de SJ90/33 160–315 mm PE-buisextrusielijn en de SJ120/33 300–500 mm PE-buisproductieapparatuur. Deze serie apparatuur heeft meerdere uitstekende voordelen laten zien in daadwerkelijke productietoepassingen, waardoor productiebedrijven de pijpkwaliteit kunnen verbeteren en de productie-efficiëntie kunnen optimaliseren.
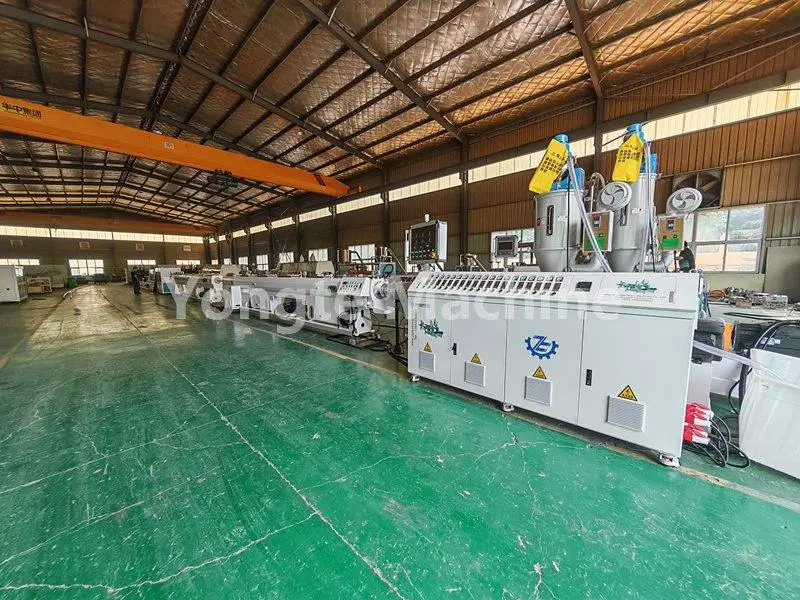
Het volgende gedeelte biedt een gedetailleerd overzicht vanuit verschillende perspectieven.
I. Voordelen van plastificeren en vormen
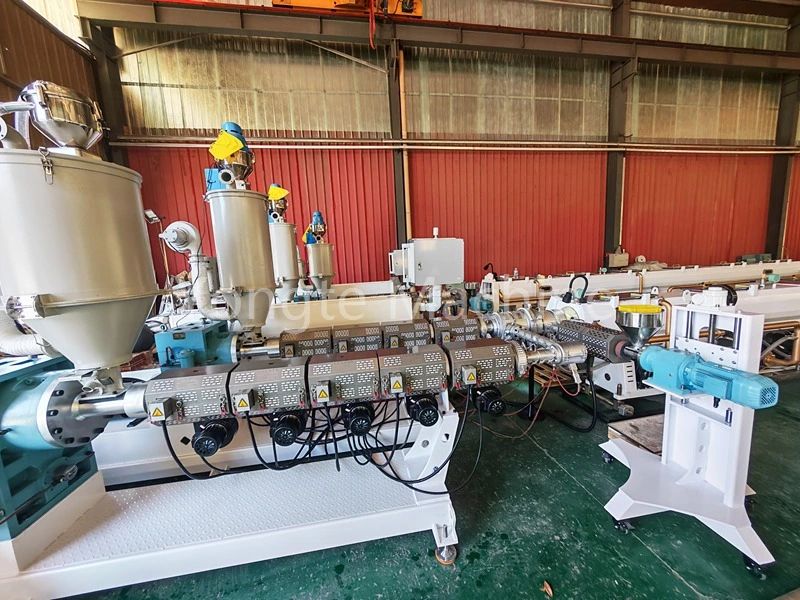
1. Bij grondig smelten wordt de vorming van kristallisatiepunten en niet-gesmolten deeltjes geminimaliseerd. De verlengde schroefweg zorgt voor een optimale verblijftijd van het materiaal in de loop, waardoor HDPE-deeltjes geleidelijk kunnen smelten. Dit vergemakkelijkt een soepelere overgang van vaste naar gesmolten toestand, waardoor lokaal niet-gesmolten materiaal wordt voorkomen. Bovendien verminderen de gladde binnen- en buitenoppervlakken van de pijp het optreden van gaatjes en kristallisatiedefecten, waardoor het risico op pijpbreuk wordt verminderd.
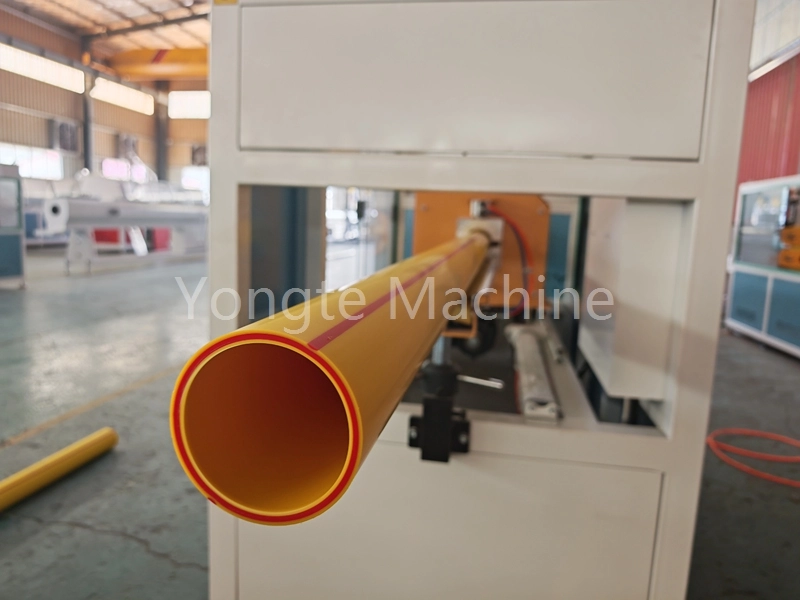
2. Voor PE-watertoevoerleidingen verbetert de toevoeging van carbon black aan de kleurmasterbatch – samen met de effectieve verspreiding van gerecycled materiaal – de antiverouderingsprestaties; veel productielijnen bevatten ook gerecycled materiaal. Een 33:1 schroefmenger zorgt voor voldoende mengslag om een uniforme roetverspreiding te garanderen, waardoor de vorming van black spot-agglomeraten wordt geminimaliseerd, waardoor de weerbestendigheid van de pijpen op lange termijn wordt gegarandeerd. Bovendien resulteert het gebruik van gerecycled materiaal in een superieure smelthomogeniteit.
2. Stabiele smeltdruk zorgt voor een hoge maatprecisie van de slang.
1. Een langere doseersectie resulteert in verminderde extrusiepulsatie. Met een langere doseersectie in een lange schroefextruder wordt de smelt grondiger gestabiliseerd en gebufferd binnen de doseersectie, wat leidt tot kleinere fluctuaties in de smeltdruk, een stabiel afvoerdebiet en een superieure maatconsistentie van de geëxtrudeerde buizen.
2. Uniforme wanddikte en regelbare ellipticiteit, gekoppeld aan stabiele drukprestaties, resulteren direct in nauwe wanddiktetoleranties en lage ellipticiteit voor de buisproducten. PE-drukleidingen zijn drukdragende leidingmaterialen; Een uniforme wanddikte is van cruciaal belang om te voldoen aan de vereisten voor ringenstijfheid en statische hydrostatische sterkte, waardoor het faalpercentage bij eindproductinspecties wordt verminderd en deze buizen ideaal worden gemaakt voor langdurige, continue en stabiele productieactiviteiten.
III. Breed procesbereik en sterk productie-aanpassingsvermogen
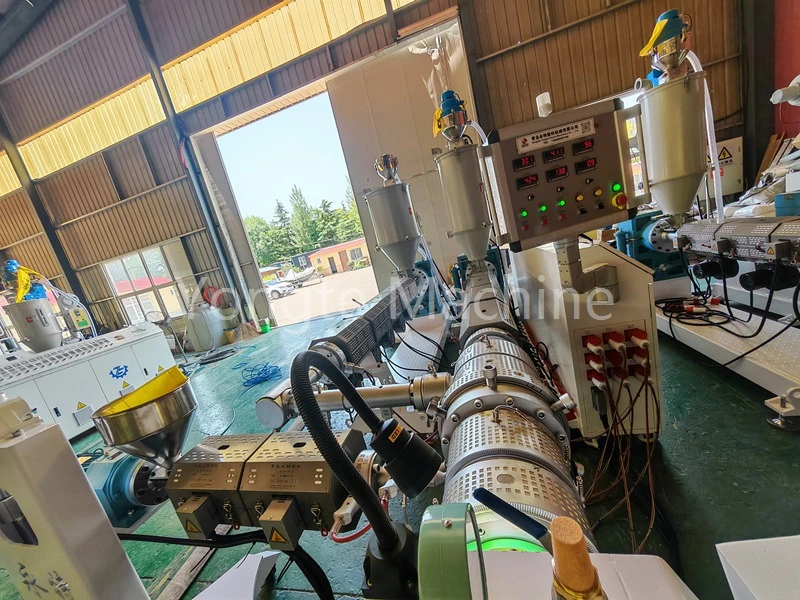
1. Er is een groter potentieel voor het vergroten van de productiecapaciteit. Vergeleken met een 30:1-schroef maakt een 33:1-schroef hogere extrusiesnelheden en een grotere output mogelijk bij dezelfde schroefdiameter, waardoor de productiecapaciteit per tijdseenheid aanzienlijk wordt verhoogd. Tegelijkertijd vermijdt het de buitensporige schuifspanning die gepaard gaat met 38:1 of 40:1 schroeven, waardoor de productie toeneemt terwijl de nadelige effecten van overmatige afschuiving worden verzacht.
2. Hoge tolerantie voor variabiliteit van grondstoffen: Wanneer er kleine variaties zijn in de kenmerken van de grondstofpartij of in de verhouding van gerecycled materiaal, kan het proces gemakkelijker worden aangepast, waardoor de kans op kwaliteitsschommelingen wordt verkleind en daardoor de tolerantie voor productiefouten wordt vergroot.
IV. Het beperken van thermische degradatie om de mechanische eigenschappen van PE-materialen te behouden
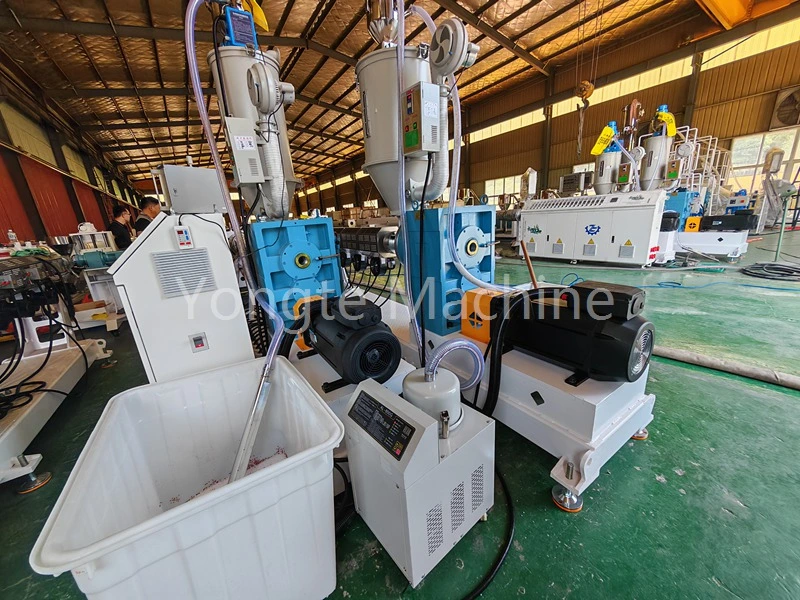
· HDPE is gevoelig voor warmteontwikkeling bij overmatige schuifkracht: vergeleken met lange schroeven met een verhouding van >36:1 zorgt een schroefverhouding van 33:1 ervoor dat de verblijftijd niet overdreven lang is. Bijgevolg blijven de thermische geschiedenis en het afschuifprofiel van het materiaal in de loop gematigd, waardoor de afschuifwarmte effectief kan worden gecontroleerd. Deze aanpak voorkomt het uiteenvallen van de moleculaire keten, zorgt ervoor dat de treksterkte en de hydrostatische drukprestaties van de pijpen niet afnemen, en vermijdt het optreden van broosheid, vergeling of verkoolde deeltjes in de pijpen.
Kortom: weekmaken is voldoende, maar het zal de PE niet "koken".
V. Algemene kosteneffectiviteit van apparatuur (vanuit technisch perspectief)
· Vergeleken met 30:1 biedt deze variant een hogere bovengrens voor de productkwaliteit, met een grotere marge voor verbetering van de weekmakerkwaliteit en smeltuniformiteit, waardoor deze variant geschikt is voor PE-buizen met grote diameter, hogesnelheidsproductielijnen en drukbestendige leidingtoepassingen buitenshuis.
· Vergeleken met 38/40:1 biedt de 33/1-variant een lager stroomverbruik van de host, een lager energieverbruik, minder schroefslijtage, lagere onderhoudskosten en een verbeterde weerstand tegen door oververhitting veroorzaakte degradatie. Bijgevolg hanteert de HDPE-drukleidingindustrie op grote schaal 33:1 als de geprefereerde standaardspecificatie, waarbij productiecapaciteit, productkwaliteit en energie-efficiëntie in evenwicht worden gebracht.
Samenvatting
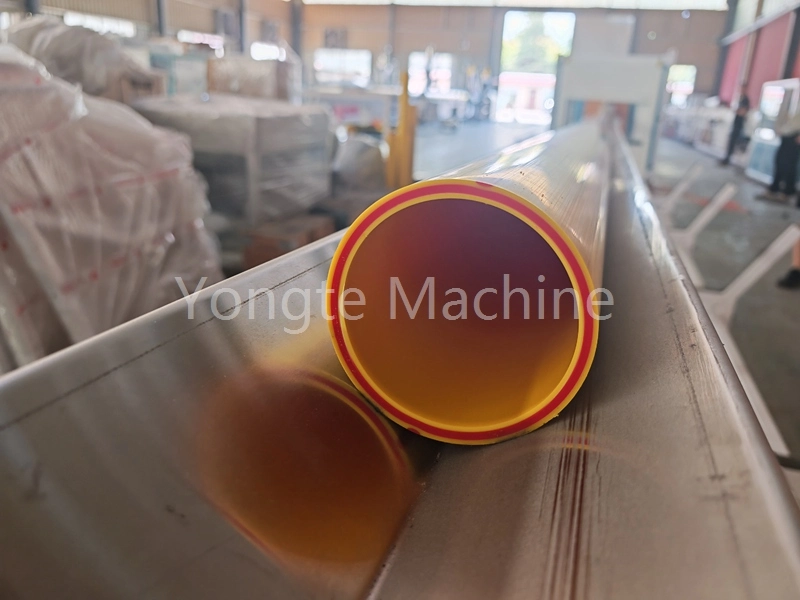
De PE-buisextruder met een lengte-diameterverhouding van 33:1, ontworpen voor de productie van PE-watertoevoerleidingen, zorgt voor een grondige plasticisering van het materiaal, bevordert een uniforme verspreiding van carbon black en gerecycled materiaal in de smeltfase, voorkomt prestatieschommelingen veroorzaakt door plaatselijke agglomeratie, handhaaft een stabiele smeltdruk en bereikt een hoge nauwkeurigheid bij het controleren van de buiswanddikte. Terwijl de productiecapaciteit behouden blijft, controleert deze extruder effectief de schuifwarmte, voorkomt HDPE-degradatie en garandeert de hydrostatische sterkte en weersbestendigheid van de buizen. Bovendien biedt het een sterke procesaanpassing, waarbij de productkwaliteit in evenwicht wordt gebracht met de productiekosten, waardoor het de voorkeurskeuze is voor productielijnen voor HDPE-drukleidingen.
Gerelateerd nieuws
- Voordelen van rubberen Soaker-irrigatiebuizen versus traditionele irrigatiebuizen
- Kan Yongte turnkey projectservice leveren voor WPC-terrasplanken?
- 200x50 mm gerecycleerde massief plastic houtmachine met succes getest
- Yongte WPC Kolommaakmachine met co-extrusie is met succes getest
- Hoe kan plasticfolieafval worden gebruikt voor de productie van hout-kunststofcomposietproducten (WPC)?
- WPC-extrusiemachine Temperatuurinstelling
Laat een bericht achter